


Vad är PET-material? Ett direkt svar först
PET-materialet är polyetylentereftalat , den mest använda termoplastiska polymeren i polyesterfamiljen. Det är en klar, stark och lätt plast som förekommer i nästan alla delar av ditt dagliga liv: klädfibrer, dryckesflaskor, livsmedelsförpackningar och till och med tekniska komponenter.
Kemiskt bildas PET genom polymerisation av renad tereftalsyra (PTA) och etylenglykol. Den resulterande polymerkedjan ger materialet en utmärkt balans mellan styrka, transparens, kemisk beständighet och dimensionsstabilitet. På grund av denna kombination har PET blivit en universellt material för applikationer som sträcker sig från engångsförpackningar till precisionstekniska delar.
När du frågar "vad är PET-material?" det praktiska svaret kommer ner till detta: det är plasten som du med största sannolikhet rör vid varje dag, oavsett om det är i en vattenflaska, en polyestert-shirt eller filmen på en matbehållare. Det är också en av de mest återvunna plasterna på jorden, erkänd globalt av återvinningskoden #1 .
Kemisk sammansättning och molekylstruktur av PET
PET tillhör polyesterfamiljen. Dess molekylära struktur består av upprepade enheter av etylentereftalat, som skapas när etylenglykol reagerar med tereftalsyra. Reaktionen tar bort vatten och polymerkedjan fortsätter att växa under en polykondensationsfas. Den kemiska formeln skrivs vanligtvis som (C10H8O4)n där "n" representerar graden av polymerisation.
Graden av polymerisation påverkar direkt hartsets gränsviskositet (IV). Denna parameter är den enskilt viktigaste specifikationen vid PET-tillverkning, eftersom den avgör hur materialet kommer att bearbetas:
- PET av textilkvalitet : har vanligtvis en IV på 0,55-0,70 dL/g, används för fibrer och filament.
- PET av flaskkvalitet : har vanligtvis en IV på 0,72-0,85 dL/g, används för kolsyrade dryckesflaskor och livsmedelsförpackningar.
- PET av filmkvalitet : typiskt i intervallet 0,65-0,80 dL/g, används i förpackningsfilmer och industrifilmer.
PET finns i två huvudsakliga morfologiska tillstånd: amorft och semikristallin. Amorf PET är transparent och används mest för flaskor och förpackningar. Halvkristallin PET är styvare, har högre värmebeständighet och används ofta i tekniska tillämpningar. Omvandlingen mellan dessa två tillstånd styrs av kylningshastigheten under bearbetningen och av tillsatsen av kärnbildande medel.
Den halvkristallina strukturen är det som ger PET dess anmärkningsvärda mekaniska styrka. Enligt data från PET Resin Association (PETRA) påverkas kristallisationsbeteendet hos PET starkt av närvaron av sammonomerer. När isoftalsyra används som en sammonomer, stör den det perfekta kristallgittret och sänker smältpunkten, vilket gör materialet lättare att bearbeta i vissa tillämpningar.
Viktiga fysiska och mekaniska egenskaper hos PET-material
Innan du väljer PET för en specifik applikation är det viktigt att förstå dess prestandaomslag. Tabellen nedan sammanfattar de viktigaste egenskaperna som ingenjörer och designers förlitar sig på när de jämför material.
| Egendom | Typiskt värde | Anteckningar |
|---|---|---|
| Densitet (amorf) | 1,37-1,38 g/cm³ | Lägre än glas, lättare än vatten |
| Densitet (halvkristallin) | 1,44-1,46 g/cm³ | Ökar med kristalliniteten |
| Smälttemperatur | 250-260°C | Endast halvkristallina kvaliteter |
| Glasövergångstemperatur | 67-81°C | Bestämmer övre tjänstegräns för amorfa kvaliteter |
| Draghållfasthet | 50-100 MPa | Orientering och förstärkande fillers ökar värdena |
| Youngs modul | 2,0-4,0 GPa | Styv och formstabil |
| Vattenabsorption (24 timmar) | 0,1–0,2 % | En av de lägsta bland tekniska termoplaster |
| Ljustransmission | Upp till 90 % | För amorf flaskklassad PET |
En av de framstående egenskaperna hos PET är dess mycket låg fuktupptagning . Där många tekniska polymerer absorberar mätbara mängder vatten, ökar PET i vikt med endast 0,1-0,2 % efter 24 timmar. För förpackningsindustrin betyder det att produkterna är väl skyddade. För ingenjörsanvändare av PET betyder detta också att dimensionsstabiliteten i fuktiga miljöer i allmänhet är bättre än för nylonmaterial.
En annan kritisk egenskap är PET:s barriärprestanda . Enligt American Beverage Association är PET ett utmärkt barriärmaterial för koldioxid, syre och fukt i dryckesförpackningar, vilket är anledningen till att det används i kolsyrade drycker på flaska globalt. Däremot uppvisar andra plaster såsom polypropen mycket svagare barriäregenskaper mot CO₂.
Vad används PET-material till? Huvudapplikationer
PET har ett ovanligt brett användningsområde. Materialet är inte begränsat till en enda bransch. Enligt referenssidan från Wikipedia om polyetylentereftalat används PET i textilier, styva förpackningar, flexibla förpackningar, solcellsmoduler och termoplastiska hartser. Låt mig dela upp de viktigaste användningsområdena.
Textilier och polyesterfibrer
Den största enskilda användningen av PET globalt är vid produktion av polyesterfibrer. Ungefär 60 % av all PET som produceras över hela världen omvandlas till fibrer för kläder, klädsel, mattor och industrityger. Polyesterfiber värderas för hur det motstår skrynkling, sträcker sig och håller färgen pålitligt. Fibern kan spinnas som en kontinuerlig filament eller skäras till stapelfibrer för spinning med naturfibrer. Återvunna PET-flaskor omarbetas ibland till stapelfibrer för användning i non-woven tyger och kläder, vilket skapar en tydlig second-life loop.
Mat- och dryckesförpackningar
PET är det dominerande materialet för styva flaskor som används i dryckesindustrin. Det används av märken som förpackar vatten, kolsyrade läskedrycker, juicer och matoljor. PET av flaskkvalitet gynnas för sin kombination av klarhet, styrka och hög kolsyraretention. Faktum är att majoriteten av plastflaskor för drycker som säljs globalt idag är gjorda av PET. Materialets förmåga att orienteras under sträckformning förbättrar dess mekaniska styrka och barriärprestanda avsevärt.
Styva och flexibla livsmedelsförpackningar
Termoformade PET-brickor och skal är vanliga inom livsmedelshandeln. Dessa behållare värderas för att de är genomskinliga, starka och kan motstå temperaturer som uppstår under återuppvärmning i mikrovågsugn, inom gränser. Flexibla filmer gjorda av PET används för snacksförpackningar, frysta matkassar och industriell förpackning. Dessa filmer kan vara biaxiellt orienterade för att maximera styrkan samtidigt som de förblir extremt tunna.
Teknik och industriella tillämpningar
Halvkristallin PET används i tekniska komponenter. Glasfiberförstärkt PET erbjuder hög styvhet och krypmotstånd, vilket gör det lämpligt för hus, konsoler och strukturella komponenter. Oförstärkt PET har funnits i lager och slitkuddar där låg friktion krävs. Dess naturligt låga fuktupptagning ger PET en positioneringsfördel i industriella miljöer där dimensionsstabilitet har betydelse.
Andra odlingsapplikationer
PET hittar också nyare applikationer inom solcellsmoduler, förpackningar för medicintekniska produkter och fordonsunderrede. I var och en av dessa användningsområden väljs materialet för sin kombination av elektrisk isolering, kemisk beständighet och mekanisk hållbarhet. Den ständiga expansionen av PET-applikationer är ett direkt resultat av dess egendomsuppsättning och kostnadsprofil.
Hur produceras PET-material?
Att förstå produktionsprocessen av PET hjälper köpare att uppskatta kvalitetsvariablerna som särskiljer olika kvaliteter.
Steg 1: Förestring
Renad tereftalsyra (PTA) reagerar med etylenglykol i ett tryckkärl vid ca. 240-260°C . Reaktionen producerar bis(2-hydroxietyl)tereftalat (BHET), den mellanliggande monomeren och vatten som en biprodukt. Detta steg utförs i allmänhet under lätt tryck för att hålla reaktanterna i flytande fas.
Steg 2: Polykondensering
BHET-monomeren går in i en högvakuumsmältande polykondensationsreaktor. Under vakuumförhållanden och temperaturer på 270-285°C Polymerkedjan fortplantas och etylenglykol avlägsnas från smältan. Reaktionen påskyndas av katalysatorer. Antimontrioxid är fortfarande vanligt, men titanbaserade, magnesiumbaserade och antimonfria katalytiska system vinner mark som svar på marknadens efterfrågan på lägre metallrester.
Steg 3: Pelletisering och IV-kontroll
Efter att smältan når målinre viskositeten extruderas den genom ett munstycke, kyls i ett vattenbad och skärs till spån eller pellets. IV i detta skede mäts noggrant av tillverkaren eftersom den kontrollerar nedströms bearbetning. Det är därför PET-tillverkare ofta annonserar harts efter IV-klass: ett harts som säljs för flasktillverkning kommer att ha en högre IV än ett harts som säljs för filmextrudering. Den kinesiska nylon-6-chipindustrin, som jämförelse, förlitar sig också på samma kontrolllogik: nyckeln är att stabilisera molekylvikten för konsekvent nedströms bearbetning.
Efterföljande bearbetning
Pelletarna smälts sedan vid omvandlaren och formas till flaskor, filmer eller fibrer. Vid tillverkning av flaskor torkas pelletsen för att förhindra hydrolys och formsprutas sedan för att göra förformar. Förformarna återupphettas för att sträckblåsformas till den slutliga flaskformen. Denna tvåstegsprocess är väsentlig för den biaxiala orienteringen som ger PET-flaskor deras höga hållfasthet.
PET vs. Polyamid (Nylon): Hur jämför de?
För ingenjörer är frågan sällan "vad är PET-material?" i isolering. Den verkliga frågan är: överträffar PET alternativet? Den vanligaste konkurrerande familjen är polyamidgruppen, som inkluderar PA6 och PA66. Både PET och polyamider är tekniska termoplaster, men deras prestandahöljen skiljer sig på ett avgörande sätt.
 Förstärkta PA6-chips för högbelastningsapplikationer Utforska förstärkta PA6-chips designade för förbättrad styrka, styvhet och värmebeständighet. Lämplig för bildelar och industrikomponenter i krävande miljöer. Visa produkt →
Värmebeständighet och termiskt beteende
Halvkristallin PET smälter vid 250-260°C. PA66 smälter vid 260-268°C, vilket är något högre. PA6 smälter vid ungefär 220-230°C. Men vad som verkligen betyder något för applikationer är den kontinuerliga drifttemperaturen. För oförstärkt PET är den kontinuerliga drifttemperaturen runt 70-100°C, beroende på den amorfa eller semikristallina formen. Glasfiberarmerad PET kan nå upp till 140°C. Polyamidkvaliteter med värmestabilisatorer klarar högre temperaturer, varför PA66 är ett vanligt val för fordonsdelar under huven. När din applikation är i en genomgående het miljö blir dessa skillnader avgörande.
Moisture Absorption: The Biggest Differentiator
Det viktigaste praktiska gapet mellan PET och nylon är vattenupptagningen. PET absorberar endast 0,1-0,2 % vatten under 24 timmar. PA66 absorberar cirka 1,2 % vid 50 % relativ luftfuktighet och upp till 2,5 % vid mättnad. PA6 absorberar ännu mer, cirka 1,8 % vid 50 % RH och nästan 3 % vid mättnad. Denna fuktupptagning i nylon orsakar dimensionsförändringar och kan förändra de mekaniska egenskaperna över tiden. För precisionskomponenter som arbetar i fuktiga miljöer är PET i allmänhet det säkrare valet. För delar som behöver överleva upprepad böjning i torr miljö, presterar polyamid ofta bättre.
Slagstyrka och böjtrötthet
Nylonmaterial är kända för överlägsen slaghållfasthet och motståndskraft mot böjutmattning. Det är därför som klämmor, gångjärn, fästelement och snäpppassningskomponenter vanligtvis tillverkas av PA66 eller PA6 snarare än PET. PET kan vara skört i sitt amorfa tillstånd, speciellt vid låga temperaturer eller skåror. När du behöver ett material som klarar miljontals flexcykler utan att spricka är polyamid det etablerade svaret.
Kemisk och UV-beständighet
PET ger bättre motståndskraft mot syra och är mindre känsligt för UV-nedbrytning än många polyamider. Nylon är i allmänhet känsligare för starka syror och UV-exponering. I utomhusapplikationer utan UV-stabilisatorer behåller PET sitt utseende och mekaniska integritet längre än PA66. Detta gör PET till en utmärkt kandidat för externa förpackningar och komponenter för utomhussportartiklar.
| Egendom | PET | PA66 | PA6 |
|---|---|---|---|
| Smältpunkt (°C) | 250-260 | 260-268 | 220-230 |
| Vattenabsorption (%) | 0,1-0,2 | 1,2-2,5 | 1,8-3,0 |
| Draghållfasthet (MPa) | 50-100 | 60-85 | 45-80 |
| Böjtrötthetsmotstånd | Måttlig | Utmärkt | Utmärkt |
| Syrabeständighet | Bra | Begränsad | Begränsad |
| UV-stabilitet | Bra | Rättvist | Rättvist |
Om din applikation kräver maximal motståndskraft mot fukt, eller om delens geometri är känslig för dimensionsförskjutningar, har PET en stark fördel. Men om du behöver seghet, upprepad böjning eller hållfasthet vid förhöjd temperatur, är polyamid vanligtvis den bästa vägen. Det är just därför materialvalsbeslutet inte kan reduceras till en enskild egenskap. Du kan läsa en fullständig dedikerad guide till nylonmaterial för att förstå dessa egenskaper ytterligare.
 Förbättrade PA66-chips för styrka vid hög temperatur Överväg förstärkta PA66-chips för applikationer som kräver överlägsen mekanisk prestanda och termisk stabilitet, särskilt inom fordons- och elbranschen. Visa produkt →
Återvinning och hållbarhet av PET-material
PET beskrivs allmänt som en av de mest återvinningsbara plasterna. Det påståendet stöds av det faktum att PET har en dedikerad återvinningsström i de flesta utvecklade länder. I USA samlas PET-flaskor vid trottoarkanten under hartskoden #1. I många europeiska länder skjuter system för pant-retur insamling av PET-flaskor till över 50 % och i vissa fall över 90 %.
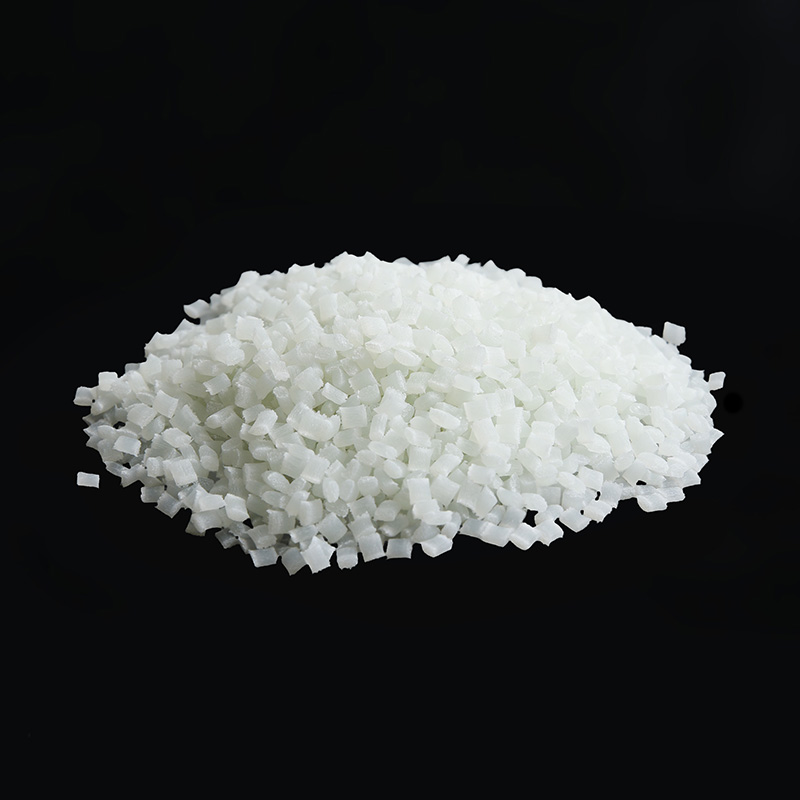 Återvunnet polyamidgranulat från en pålitlig tillverkare Upptäck återvunna polyamidgranulat som stöder hållbarhetsmål. Tillverkade av en erfaren leverantör tjänar dessa material olika branscher från bilindustri till elektronik. Visa produkt →
Mekanisk återvinningsprocess
Mekanisk återvinning är den mest etablerade vägen. Det handlar om att samla in PET-flaskor, sortera dem efter hartstyp, ta bort etiketter och kapsyler, tvätta, strimla och sedan smältextrudera materialet till återvunna PET-pellets, allmänt känd som rPET. rPET används för närvarande i nya flaskor, polyesterstapelfibrer som används för kläder och mattor och i non-woven-applikationer.
Varje mekanisk återvinningscykel orsakar dock kedjeklyvning, vilket minskar IV och förkortar polymerkedjorna. Detta innebär att det återvunna materialet inte kan användas för högpresterande applikationer utan att blandas med jungfruharts eller genomgå solid-state polymerisation för att återuppbygga molekylvikten. Detta är en meningsfull begränsning i den cirkulära ekonomislingan.
Kemisk återvinning: Stänga slingan
Kemisk återvinning bryter ner PET till sina ursprungliga monomerer, tereftalsyra och etylenglykol, via hydrolys, metanolys eller glykolys. Monomererna kan sedan repolymeriseras för att skapa PET med egenskaper som är identiska med jungfruligt material. Denna process ses som sättet att uppnå sann oändlig återvinning, och flera kommersiella anläggningar har nyligen kommit online i Asien och Europa.
Konceptet med cirkulär ekonomi expanderar också till nylonmaterial. Återvunnet polyamidgranulat tillverkat av produktionsavfall och begagnad teknisk plast blir alltmer tillgängliga. Rollen för återvunna polyamidpartiklar i den cirkulära ekonomin är ett viktigt hållbarhetsämne som speglar de framsteg som görs med PET.
Aktuella återvinningspriser och marknadsverklighet
Den globala återvinningsgraden för PET-flaskor uppskattas till 20-30 % , enligt olika branschrapporter. Även om detta är högre än de flesta andra plaster, representerar det fortfarande en betydande förlust av material. Europeiska unionen har infört strikta mandat för återvunnet innehåll för PET-flaskor, som kräver 25 % rPET-innehåll till 2025 och 30 % till 2030. I USA har flera stater föreslagit minimilagar om återvunnet innehåll. Dessa regulatoriska trender driver varumärken att säkra rPET-försörjningen.
Efterfrågan på återvunnet innehåll är för närvarande större än utbudet. Priset på rPET är ofta högre än ny PET, vilket är en överraskande marknadsinversion som speglar utmaningen med insamling och sortering. För företag som förlitar sig på PET betyder detta att användning av återvunnet innehåll kan ha en direkt kostnadseffekt.
Hur man väljer mellan PET- och polyamidmaterial
Materialval är sällan en enkel fråga om att slå upp ett datablad. Den praktiska processen innebär att balansera prestanda, kostnad, tillverkningsförmåga och tillförlitlighet i leveranskedjan. Här är ett steg-för-steg ramverk som ingenjörer och inköpsteam kan använda.
Steg 1: Definiera de kritiska prestandakraven
Skriv ner de erforderliga värdena för draghållfasthet, styvhet, slaghållfasthet, temperaturklassificering, fuktkänslighet, kemikalieexponering och tolerans. Var tydlig. Ett vagt "det måste vara starkt" är inte användbart. Använd värden du kan mäta och verifiera.
Steg 2: Utvärdera driftsmiljön
Fungerar delen i en fuktig eller vattenexponerad miljö? Om så är fallet blir PET:s mycket låga fuktupptagning en omedelbar fördel. Om delen ser upprepad kontakt med UV-ljus, tenderar PET också att överträffa polyamider. Om miljön är torr och involverar mekanisk misshandel, kan polyamid vara det mer förlåtande materialet.
Steg 3: Tänk på tillverkningsprocessen
PET kräver noggrann torkning innan bearbetning. Om fuktnivåerna inte kontrolleras kan hydrolys dramatiskt minska molekylvikten och egenskaperna. Hartsets IV måste matcha omvandlingsprocessen. För formblåsning behöver du PET med hög IV-flaskkvalitet. För film behöver du ett lägre IV-betyg. För formsprutning används semikristallin PET, och snabb cykling är möjlig med rätt formdesign. För polyamider krävs även torkning, men fönstret är lite mer förlåtande i vissa fall.
Steg 4: Analysera den totala kostnaden, inte bara hartspriset
Hartspriset är bara en del av ekvationen. Tänk på verktyg, cykeltid, skrothastighet och kostnaden för dimensionsrejekt. Ett material som bearbetar konsekvent och ger färre defekter kan vara billigare totalt sett även om hartspriset är något högre. Det nuvarande marknadspriset för PET är cirka 0,85-1,10 USD per kilogram, medan PA6 och PA66 vanligtvis är dyrare i intervallet 1,20-2,00 USD per kilogram, beroende på globalt utbud.
Steg 5: Anlita en kvalificerad materialleverantör
Här är det värdefullt att arbeta med en leverantör som har direkt erfarenhet av modifierad teknisk plast. En leverantör som Ningbo Frontechnic, som driver sin egen polyamidmodifieringslinje och har förbättrade, flamskyddade och härdade standardkvaliteter, kan hjälpa dig att utgå från en beprövad formulering snarare än att börja om från början. Målet är att undvika onödiga kostnader för skräddarsydda sammansättningar samtidigt som man uppfyller applikationens prestandakrav. När standardkvaliteter inte kan täcka dina krav, kan en leverantör med specialanpassade specifikationer hjälpa dig att få exakt det du behöver.
För en ingenjörsapplikation är frågan inte bara "vad är PET-material?" utan snarare "vilket material passar denna applikation bäst?" Om du är osäker på om PET eller PA6/PA66 är den rätta lösningen kan det spara veckor av försök och misstag genom att kontakta en materialspecialist tidigt.
Vanliga frågor om PET-material
Vad står PET för?
PET står för polyetylentereftalat. Det förkortas också ibland som PETE, vilket är den äldre akronym som används inom plastindustrin. Dessa termer hänvisar till samma material, den vanligaste termoplastiska polymeren i polyesterfamiljen.
Är PET-material detsamma som polyester?
Nej, men de två är nära besläktade. PET är polymeren och polyester är den bredare familjen av polymerer som PET tillhör. Polyesterfibrer som du ser i kläder är i huvudsak PET-fibrer. När någon säger "polyestertyg" använder de en term som beskriver användningen av PET-material i textilform.
Är PET-material återvinningsbart?
Ja. PET identifieras med hartskoden #1 och är en av de mest återvunna plasterna. Det kan återvinnas mekaniskt till rPET-pellets eller kemiskt depolymeriseras till dess utgångsmonomerer. Det återvunna innehållet kan användas i nya flaskor, polyesterfiber, filmer och många andra produkter.
Är PET-material säkert för kontakt med mat och dryck?
PET är en av de mest studerade plasterna i världen som kommer i kontakt med livsmedel. Den innehåller inte bisfenol A (BPA), är kemiskt inert och dess mycket låga fuktupptagning gör att den inte hydrolyserar eller reagerar med innehållet under normala användningsförhållanden. Den har använts för dryckesflaskor i årtionden. När du använder PET för livsmedelsförpackningar, använd alltid livsmedelsklassat harts och följ tillverkarens rekommenderade bearbetningsvillkor, eftersom dålig bearbetning kan påverka kvaliteten på den slutliga artikeln.
Vad är den maximala kontinuerliga drifttemperaturen för PET?
För standard amorf flaskkvalitet PET är den övre gränsen runt 70°C. För halvkristallin PET förstärkt med glasfibrer stiger den maximala kontinuerliga drifttemperaturen till cirka 110-140°C. Kortvariga topptemperaturer kan närma sig 150°C utan total deformation, beroende på den exakta graderingen och delens form.
Vad är skillnaden mellan PET, PBT och PPA?
PBT (polybutylentereftalat) är kemiskt lik PET men har bättre bearbetningsegenskaper för formsprutning. PPA (polyftalamid) är ett polyamidharts som kombinerar hög värmebeständighet och utmärkta mekaniska egenskaper, vilket placerar det i en högre prestandaklass än PET för krävande tekniska tillämpningar. PPA används ofta i applikationer där kontinuerliga temperaturer överstiger 150°C. Om du behöver ett material som lämpar sig för långvarig högtemperaturhållfasthet och fuktbeständighet, PPA-plastseriens prestanda i varma och fuktiga förhållanden är en viktig referens.
Hur mycket kostar PET-material?
Priset på PET-harts är nära kopplat till petroleumkostnader i tidigare led och regionala utbud-efterfrågan. I början av 2026 är marknadspriset för PET av flaskkvalitet ungefär mellan $0,85 och $1,10 per kilogram på de flesta globala marknader. PET av textilkvalitet är vanligtvis något billigare, medan specialkvaliteter med hög IV kan kräva högre priser.
Hur länge har PET-material använts kommersiellt?
PET patenterades första gången på 1940-talet av de brittiska kemisterna John Whinfield och James Dickson. Kommersiell produktion av PET-fiber började på 1950-talet och de första PET-drycksflaskorna dök upp i slutet av 1970-talet. Sedan dess har den vuxit till en av de största plasterna i världen.
Kan PET användas i additiv tillverkning eller 3D-utskrift?
Standard PET används inte vanligen för modellering av fuserad deposition eftersom den har höga kristallisationstendenser och ett smalt bearbetningsfönster. Speciellt modifierade PET-blandningar, såsom PETG (glykolmodifierad PET), används dock i stor utsträckning i 3D-utskrift. PETG tar itu med flexibilitets- och tryckbarhetsproblemen samtidigt som de behåller många av fördelarna med bas-PET:s styrka och kemikaliebeständighet.


 Mob: +86-15867822829
 Tel: +86-0574-62538663
 Fax: +86-0574-62530664
 E-mail:

 Följ oss
 Hem

